Uudised

Kuidas õliga sukeldatud trafo saavutab vaakumtäitmise kaudu 60 kV jaotuspinge?

2026-09-07 0 Jäta mulle sõnum

Tööstusandmed näitavad, et ligikaudu 30% trafo enneaegsetest riketest on otseselt seotud isolatsiooniõli liigse niiskuse ja gaasisisaldusega. Niiskuse suurenemine vaid 15 miljondikosa (ppm) võrra võib vähendada trafoõli läbilöögipinget 60 kV-lt alla 30 kV. See dielektrilise tugevuse dramaatiline vähenemine rõhutab vaakumtäitmisprotsessi kriitilist tähtsust trafode valmistamisel. Anõliga sukeldatud trafomille nimipinge on 33 kV või üle selle, ei ole 60 kV läbilöögipinge saavutamine ja säilitamine kvaliteedieesmärk – see on põhinõue trafo usaldusväärseks tööks 30–40-aastase tööea jooksul.


See artikkel pakub süstemaatilist tehnilist analüüsi selle kohta, kuidas õliga sukeldatud trafod saavutavad vaakumtäitmise kaudu 60 kV läbilöögipinge. Arutelu hõlmab nelja olulist protsessietappi: õli eeltöötlus ja kvaliteedi kontrollimine, südamiku ja mähise isolatsiooni vaakumkuivatus, kontrollitud parameetritega vaakumtäitmise protsess ning IEC ja ASTM standarditele vastav täitmisjärgne testimine. Iga etappi uuritakse konkreetsete protsessiparameetrite, seadmenõuete ja kvaliteedikontrolli kontrollpunktide põhjal. Artiklis käsitletakse ka levinumaid rikkerežiime ning pakutakse trafotootjatele ja lõppkasutajatele praktilist kvaliteedikontrolli raamistikku.

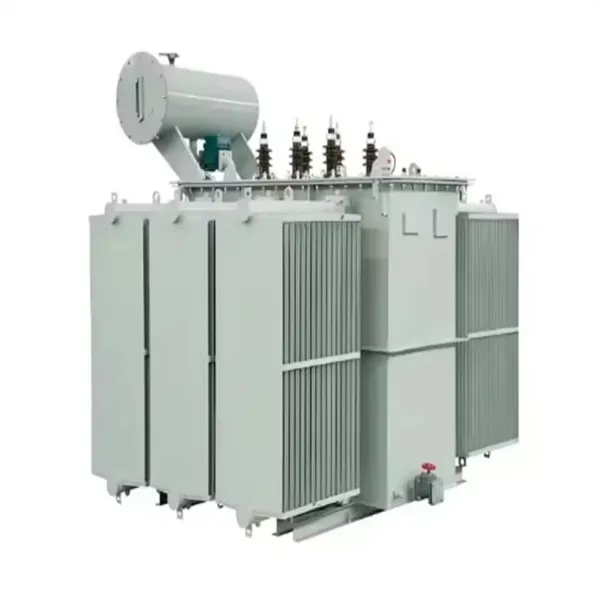
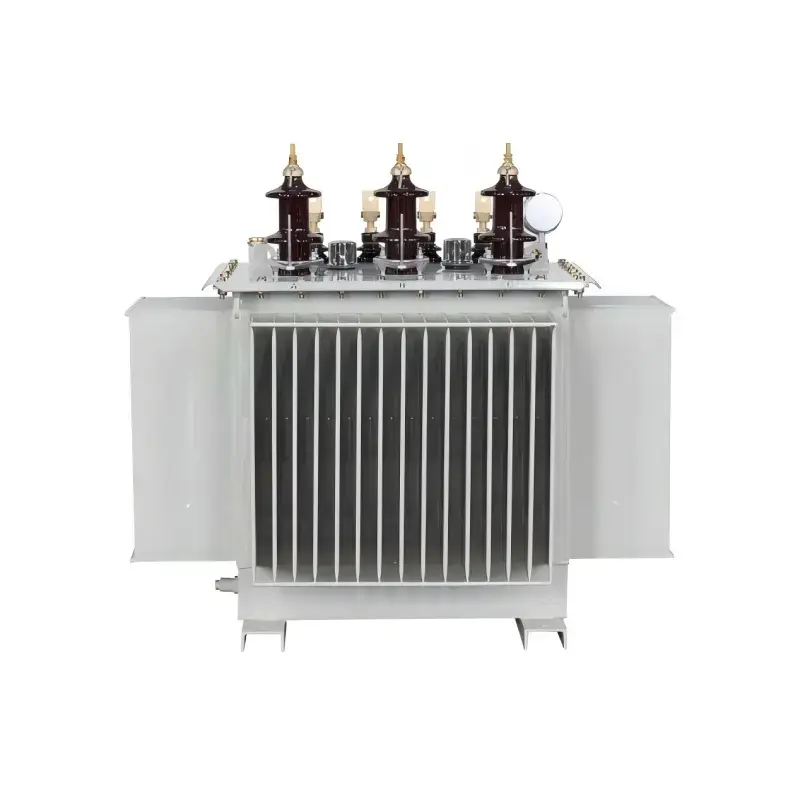
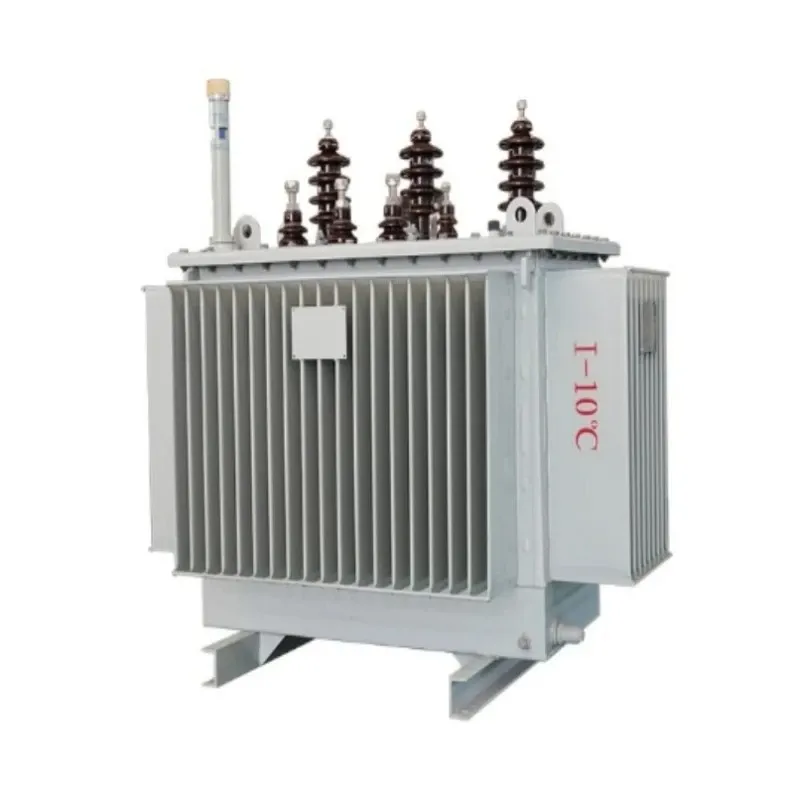
Two Winding Single Phase Oil Immersed ONAN Transformer


Sisukord


1. Õli eeltöötlus ja kvaliteedistandardid

Teekond 60kV läbilöögipinge saavutamiseni algab trafoõli eeltöötlusega enne selle sisenemist trafo paaki. Isegi uus rafineeritud trafoõli sisaldab tavaliselt lahustunud niiskust, gaase ja tahkeid saasteaineid, mis tuleb vajaliku dielektrilise tugevuse saavutamiseks eemaldada. Eeltöötlusprotsess viiakse läbi spetsiaalses õlitöötlustehases, mis hõlmab küttesüsteeme, vaakumdehüdratsiooniseadmeid ja mitmeastmelisi filtreerimisseadmeid. Enne õli trafo täitmiseks sobivaks tunnistamist tuleb kontrollida järgmisi parameetreid:

  • Jaotuspinge (BDV):≥ 60kV (mõõdetud vastavalt standardile IEC 60156)
  • Niiskuse sisaldus:≤ 10 ppm (mõõdetud Karl Fischeri tiitrimisega)
  • Lahustatud gaasi sisaldus (DGA):≤ 0,5 mahuprotsenti (mõõdetud gaasikromatograafiaga)
  • Hajumistegur (pruun δ):≤ 0,001 temperatuuril 90 °C (mõõdetud vastavalt standardile IEC 60247)
  • Osakeste arv:≤ 500 osakest 100 ml kohta (suurus ≥ 5 μm)
  • Takistus:≥ 10¹² Ω·cm temperatuuril 90 °C

Õli puhastamise protsess toimub kolmeetapilises järjestuses. Esimene etapp on kuumutamine: õli kuumutatakse temperatuurini 60-70°C, et vähendada viskoossust ning hõlbustada lahustunud gaaside ja niiskuse vabanemist. Teine etapp on vaakumdehüdratsioon: kuumutatud õli juhitakse vaakumkambrisse, mis töötab rõhul 0,1-0,5 mbar. Selles vaakumis väheneb vee keemistemperatuur, mis põhjustab niiskuse aurustumist ja selle eemaldamist vaakumpumba poolt. Tüüpiline dehüdratsiooniaeg on 4-8 tundi, olenevalt õli mahust ja esialgsest niiskusesisaldusest. Kolmas etapp on filtreerimine: dehüdreeritud õli läbib tahkete osakeste saasteainete eemaldamiseks rea filtreid, mille nimiväärtus on 5 μm ja 1 μm. Seejärel tsirkuleeritakse töödeldud õli läbi süsteemi, kuni kõik määratud parameetrid on saavutatud.

Järgmine tabel võtab kokku eeltöötluse parameetrid ja vastavad aktsepteerimiskriteeriumid.

Parameeter Katsemeetod Vastuvõtmise kriteerium Mittevastavuse tagajärg
Läbilöögipinge IEC 60156 ≥ 60kV Korda puhastusprotsess
Niiskuse sisaldus Karl Fischer (IEC 60814) ≤ 10 ppm Vajalik on pikendatud vaakumdehüdratsioon
Lahustunud gaasid Gaasikromatograafia ≤ 0,5 mahuprotsenti Vajalik on vaakumdegaseerimine
Hajumistegur IEC 60247 ≤ 0,001 temperatuuril 90 °C Õli kvaliteet on halvenenud; võib vajada väljavahetamist
Vastupidavus IEC 60247 ≥ 10¹² Ω·cm temperatuuril 90 °C ebapiisav õli kvaliteet; nõutav ümbertöötlemine

KellLugao Power Co., Ltd., hooldame spetsiaalset õlitöötlemisrajatist, mis on varustatud 10 000-liitrise õlipaagi, 300 l/min vaakumdehüdratsiooniseadme ja 1 μm absoluutfiltritega suletud ahelaga filtreerimissüsteemiga. Igast töödeldud õli partiist võetakse proovid ja testitakse enne trafo täitmiseks heakskiitmist. Katsetulemused on dokumenteeritud partii sertifikaadiga, mis on trafoga kaasas kogu selle kasutusaja jooksul. See range eeltöötlusprotokoll tagab, et trafosse sisenev õli vastab samadele kvaliteedistandarditele kui õli, mida pärast täitmist testitakse, luues aluse 60kV läbilöögipinge saavutamiseks.


2. Trafo südamiku ja mähise vaakumkuivatus

Trafo isolatsioon koosneb peamiselt tselluloosipõhistest materjalidest – paberist, pressplaadist ja puidust –, mis on oma olemuselt hügroskoopsed. Tavalistes atmosfääritingimustes suudavad need materjalid imada kuni 8 massiprotsenti niiskust. Kui trafo on pingestatud, soojeneb isolatsioon ja kogu niiskus aurustub, vähendades nii tahke isolatsiooni kui ka ümbritseva õli dielektrilist tugevust. Vaakumkuivatus on protsess, mille käigus eemaldatakse see niiskus isolatsioonisüsteemist enne trafo õliga täitmist. Kuivamisprotsess on kriitilise tähtsusega, sest isegi pärast õli puhastamist leostub isolatsiooni sisse jäänud niiskus aja jooksul õlisse, vähendades läbilöögipinget.

Vaakumkuivatusprotsess hõlmab tavaliselt järgmisi etappe. Esiteks asetatakse trafo kuivatusahju või kuumutatakse kuuma õli ringlemisega läbi jahutussüsteemi. Südamik ja mähis kuumutatakse temperatuurini 85-105°C, et kiirendada niiskuse eraldumist. Seejärel tühjendatakse trafo paak vaakumpumba abil, et vähendada rõhku 0,1-0,5 mbar-ni. Selles vaakumis alandatakse vee keemistemperatuuri ligikaudu 40-50 °C-ni, võimaldades isolatsiooni niiskusel aurustuda. Aurustunud niiskus tõmmatakse paagist välja vaakumpumba abil. Kuivatamist jätkatakse seni, kuni isolatsiooni niiskusesisaldus langeb alla 0,5 massiprotsendi.

Kuivatamise lõpp-punkt määratakse ühel kahest meetodist:

  • Rõhu tõstmise meetod:Vaakumpump on trafo paagist isoleeritud ja rõhu tõusu kiirust mõõdetakse kindlaksmääratud perioodi jooksul. Kui rõhu tõusu kiirus on 4-tunnise perioodi jooksul alla 0,1 mbar tunnis, loetakse kuivatamine lõppenuks.
  • Kastepunkti meetod:Trafost eemaldatava gaasi kastepunkti jälgitakse pidevalt. Kui kastepunkt langeb alla -40°C, loetakse kuivatamine lõppenuks.

Vaakumkuivatusprotsessi kestus varieerub sõltuvalt trafo suurusest, isolatsiooni tüübist ja ümbritsevatest tingimustest. Tüüpilise 10 MVA trafo puhul võib kuivatusprotsess kesta 48–72 tundi. Suuremate jõutrafode puhul võib protsess kesta mitu päeva. Järgmises tabelis on toodud tüüpilised kuivatusparameetrid erinevate trafoklasside jaoks.

Trafo klass Kuivamistemperatuur Vaakumi tase Tüüpiline kestus Lõpp-punkti kriteerium
Jaotus (≤ 5 MVA) 85-90 °C 0,5 mbar 24-36 tundi Rõhu tõus ≤ 0,1 mbar/h
Keskmine (5–30 MVA) 90-100°C 0,2-0,3 mbar 48-72 tundi Kastepunkt ≤ -40°C
Suur (> 30 MVA) 100-105 °C 0,1-0,2 mbar 72-120 tundi Rõhu tõus ≤ 0,05 mbar/h

Lugao.-s kasutame vajaliku niiskuse eemaldamise saavutamiseks termilise vaakumkuivatuse ja kuuma õli tsirkulatsiooni kombinatsiooni. Trafot soojendatakse kuuma õli tsirkuleerimisega läbi jahutussüsteemi, samal ajal kui paak evakueeritakse. See meetod tagab ühtlase kuumutamise ja kiirendab kuivamisprotsessi. Kui kuivatustsükkel on lõppenud, hoitakse trafot vaakumis kuni õli täitmise protsessi alguseni, vältides niiskuse tagasiimendumist atmosfäärist. Selline lähenemine tagab isolatsiooni niiskusesisalduse hoidmise alla 0,5% läve, mis on hädavajalik 60kV läbilöögipinge saavutamiseks ja säilitamiseks.


3. Vaakumtäitmise protsessi parameetrid

Kui trafo südamik ja mähis on kuivanud vajaliku niiskusesisalduseni, algab õli täitmise protsess. See on trafo valmistamise kõige kriitilisem etapp, kuna kõik vead selles etapis võivad kahjustada isolatsioonisüsteemi dielektrilist tugevust. Vaakumtäitmise protsess viiakse läbi, kui trafo paaki hoitakse vaakumis. Puhastatud õli sisestatakse paagi põhja ja see tõuseb aeglaselt, nihutades vaakumit. Protsessi parameetreid tuleb hoolikalt kontrollida, et vältida mullide teket, tagada isolatsiooni täielik läbitungimine ja vältida mähiste kahjustamist.

Vaakumtäitmise protsessi peamised parameetrid on järgmised:

  • Eeltäitmise vaakumi tase:0,1-0,5 mbar, hoitakse vähemalt 2 tundi pärast kuivatustsükli lõppemist.
  • Õli temperatuur täitmisel:60-70°C, hoitakse madala viskoossuse ja heade voolavusomaduste tagamiseks.
  • Täitmise kiirus:≤ 300 L/h (väikeste ja keskmiste trafode puhul; suuremad trafod võivad kasutada proportsionaalselt suuremat voolukiirust, kuid ei tohi ületada kiirust, millega õli võib läbi isolatsiooni tungida).
  • Täiterõhk:Paagi põhjas rakendatakse kerget positiivset rõhku (0,1-0,2 baari), et tagada õli surumine mähistesse.
  • Vaakum täitmise ajal:Täitmise ajal hoitakse vaakumit, et eemaldada õlist või isolatsioonist eralduvad gaasid.
  • Täitmisjärgne lahendamine:Pärast paagi täitumist lastakse trafol seista 12–24 tundi vaakumis või kuiva lämmastiku positiivse rõhu all, et järelejäänud gaasimullid saaksid välja pääseda.

Täitmise kiirus on eriti kriitiline. Kui õli sisestatakse liiga kiiresti, võib turbulents tekitada mullid ja õli ei pruugi isolatsiooni täielikult läbi tungida. Kui õli sisestatakse liiga aeglaselt, muutub protsess ebaefektiivseks. Täitmiskiirust reguleeritakse tavaliselt õlipumba voolukiiruse reguleerimise või rõhualandusklapi abil. Suurte trafode puhul võib täitmisprotsessi läbi viia etapiviisiliselt, pausidega, et õli saaks enne järgmise etapi algust läbi isolatsiooni tungida. Järgmises tabelis on toodud soovitatavad täitmiskiirused erinevate trafo võimsuste jaoks.

Trafo võimsus (MVA) Soovitatav täitmiskiirus (l/h) Ligikaudne täitmisaeg
≤ 5 MVA 100-150 L/h 4-6 tundi
5-30 MVA 200-300 L/h 8-12 tundi
30-100 MVA 300-500 L/h 16-24 tundi
> 100 MVA 500-800 L/h 24-48 tundi

Pärast täitmist kuumutatakse trafo tavaliselt temperatuurini 50–60 °C, kasutades jahutussüsteemi, et suurendada õli võimet absorbeerida jääkgaasi ja niiskust. Seejärel töödeldakse trafot lõpliku vaakumtöötlusega, mida nimetatakse "lõplikuks degaseerimiseks", et eemaldada kõik õlis imendunud gaasid. See viimane samm tagab, et õli läbilöögipinge jääb sihttasemele 60 kV või kõrgemale. Lugao Power Co., Ltd.-s säilitame üksikasjalikke andmeid iga trafo kõigi protsessiparameetrite kohta, sealhulgas vaakumitasemete, temperatuuride ja voolukiiruste ajatempliga logisid. Need andmed on osa trafo kvaliteedidokumentatsioonist ja neid säilitatakse kogu seadme eluea jooksul.


4. Õli testimine ja rikkepinge kontrollimine

Pärast seda, kui trafo on täitnud õli ja lastakse settida, tuleb isolatsioonisüsteemi testida, et kontrollida, kas see vastab nõutavatele rikkepinge spetsifikatsioonidele. Esmane katse on õli läbilöögipinge test, mis viiakse läbi vastavalt standardile IEC 60156 või ASTM D1816. See test hõlmab pinge rakendamist trafoõli proovile kontrollitud kiirusega, kuni õli laguneb. Test viiakse läbi mitme prooviga, et tagada tulemuse korratavus. Lisaks õlitestile tehakse kogu trafo isolatsioonisüsteemile dielektrilised testid, et kontrollida selle terviklikkust.

Õli läbilöögipinge test tehakse standardse testelemendiga, mis koosneb kahest elektroodist, mis on eraldatud 2,5 mm vahega. Katsepinget rakendatakse kiirusega 2 kV/s. Katse tehakse kuue õliprooviga. Esimese testi tulemused jäetakse kõrvale ja arvutatakse ülejäänud viie testi keskmine. Keskmine väärtus peab olema ≥ 60kV. Kui keskmine väärtus on alla 60 kV, loetakse, et õli ei läbinud katset. Katseprotseduur ja aktsepteerimiskriteeriumid on kokku võetud järgmises tabelis:

Parameeter Nõue
Testi standard IEC 60156 / ASTM D1816
Elektroodide vahe 2,5 ± 0,05 mm
Pinge tõusu kiirus 2 kV/s
Proovide arv 6 mõõtmist
Andmetöötlus Visake esimene mõõtmine ära; keskmine järelejäänud viis
Vastuvõtmise kriteerium Keskmine ≥ 60kV
Testi kriteeriumid uuesti Kui keskmine < 60kV, töödelda õli uuesti ja testida uuesti

Lisaks õli purunemise katsele tehakse trafoga järgmised dielektrilised testid, et kontrollida kogu isolatsioonisüsteemi terviklikkust:

  • Võimsussageduse vastupidavuse test:Trafole rakendatakse 60 sekundiks pinge, mis on 2-3 korda suurem kui nimipinge. Rike või osaline tühjendamine pole lubatud.
  • Indutseeritud ülepinge test:Trafo allutatakse 60 sekundiks sagedusele 100–400 Hz nimipingest 2 korda suurema pingega. Isolatsiooni purunemine või nähtav deformatsioon ei ole lubatud.
  • Osalise tühjenemise test:Trafot testitakse osalise tühjenemise suhtes pingel, mis on 1,1 korda nimipinge. Mõõdetakse osalise tühjenemise taset ja see peab olema alla määratud piiri (tavaliselt 20-50 pC õliga täidetud trafode puhul).
  • Tan Delta test:Isolatsioonisüsteemi hajumistegurit mõõdetakse 90°C juures. Väärtus peab jääma standardis IEC 60076 määratud piiridesse.

Lugao Power Co., Ltd.-s teostame need testid iga trafoga enne selle tarnimist. Katsetulemused on dokumenteeritud põhjaliku katseprotokolliga, mis on trafoga kaasas. Õli läbilöögipinge test viiakse läbi trafo paagist pärast täitmist ja settimist võetud õliproovidega. See tagab, et trafos olev õli on sama, mida testiti. Kui õli läbilöögipinge testis ebaõnnestub, korratakse kogu protsessi, kuni õli vastab spetsifikatsioonile. See range testimisrežiim tagab, et meie õlitrafo vastab kõrgeimatele kvaliteedi- ja töökindlusstandarditele.


5. Levinud rikkerežiimid ja kvaliteedikontrolli punktid

Vaatamata ülalkirjeldatud rangele protsessikontrollile võib vaakumtäitmisel siiski esineda tõrkeid. Ühtlase tootmiskvaliteedi säilitamiseks on oluline mõista tavalisi rikkerežiime ja luua tugevad kvaliteedikontrolli kontrollpunktid. See jaotis määratleb kõige sagedasemad tõrkerežiimid ja pakub kvaliteedikontrolli raamistikku protsessi iga etapi jaoks.

Rikkerežiim 1: mittetäielik vaakumkuivatamine.Kui trafo isolatsiooni ei kuivatata vajaliku niiskusesisalduseni, väheneb läbilöögipinge. Kõige tavalisem mittetäieliku kuivamise põhjus on ebapiisav vaakumi tase või ebapiisav kuumutamisaeg. Selle rikke vältimiseks tuleb vaakumi taset kuivatustsükli jooksul pidevalt jälgida. Lõpp-punkti kontrollimiseks tuleb kasutada rõhutõusu või kastepunkti katset.

Rikkerežiim 2: õli uuesti saastumine.Õli võib käitlemise, ladustamise või täitmise ajal uuesti saastuda, kui seadet ei puhastata korralikult. Saasteained, nagu tolm, vesi või muud osakesed, võivad sattuda õlisse ühenduste kaudu või ülekande ajal. Selle vältimiseks tuleb kõik seadmed enne kasutamist põhjalikult puhastada ja kuivatada. Õlimahutid tuleb hoida suletuna ja täidetud kuiva lämmastikuga.

Rikkerežiim 3: õhu kinnijäämine.Kui õhk jääb täitmise ajal trafosse kinni, võib see moodustada mullid, mis vähendavad läbilöögipinget. Õhu kinnijäämine on tõenäolisem, kui täitmiskiirus on liiga kiire või kui vaakumi taset ei hoita täitmise ajal. Selle vältimiseks tuleks täitmiskiirust vähendada ja kogu protsessi vältel säilitada vaakum.

Vaakumtäitmise protsessi iga etapi jaoks on soovitatav kasutada järgmisi kvaliteedikontrolli kontrollpunkte:

Protsessi etapp Kontrollpunkt Vastuvõtmise kriteerium Toimige ebaõnnestumise korral
Õli eeltöötlus Õli läbilöögipinge ≥ 60kV Töötle õli uuesti
Õli eeltöötlus Õli niiskusesisaldus ≤ 10 ppm Pikendage vaakumdehüdratsiooni
Vaakumkuivatamine Rõhu tõusu kiirus ≤ 0,1 mbar/h Jätkake kuivatamist
Vaakum täitmine Täitmise kiirus ≤ 300 l/h (spetsifikatsiooni kohta) Vähendage voolukiirust
Vaakum täitmine Vaakumi tase täitmise ajal ≤ 0,5 mbar Lõpetage täitmine; uurige vaakumi kadu
Järeltäitmine Arveldusaeg ≥ 12 tundi Pikenda arveldusperioodi
Järeltäitmine Õli läbilöögipinge ≥ 60kV Töötle õli uuesti ja katseta uuesti

Lugaos rakendame kvaliteedijuhtimissüsteemi, mis hõlmab need kontrollpunktid meie standardsetesse tööprotseduuridesse. Protsessi iga etapp dokumenteeritakse ning kõrvalekaldeid uuritakse ja parandatakse. Selline süstemaatiline lähenemine kvaliteedikontrollile on hädavajalik kõrge usaldusväärsuse säilitamiseks, mida meie kliendid meie õliga sukeldatud trafotoodetelt ootavad.


6. Korduma kippuvad küsimused (KKK)

1. küsimus: kas 60kV läbilöögipinge on garanteeritud väärtus kogu trafo eluea jooksul või väheneb see aja jooksul?

Vastus: 60kV on garanteeritud miinimumväärtus tootmise ja kasutuselevõtu ajal. Trafo tööea jooksul väheneb läbilöögipinge järk-järgult õli lagunemise, niiskuse sissetungimise ja tahkete osakeste kogunemise tõttu. Nõuetekohase hoolduse, sealhulgas perioodilise õli testimise, filtreerimise ja kuivatamise korral saab rikkepinget siiski hoida üle vastuvõetava taseme. Tööstusstandardid nõuavad tavaliselt õli väljavahetamist või taastamist, kui rikkepinge langeb alla 30 kV.

2. küsimus: Mis vahe on läbilöögipingel vaakumtäidetud ja tavapäraselt täidetud trafode vahel?

Vastus: Tavapäraselt täidetud trafo (täidetakse atmosfäärirõhul ilma vaakumkuivatamata) saavutab tavaliselt 30-40kV läbilöögipinge. Nõuetekohase eelkuivatuse ja vaakumtöötlusega vaakumtäidetud trafo saavutab pidevalt 60 kV või kõrgema pinge. See 20–30 kV erinevus tähendab ohutusvaru ja töökindluse olulist paranemist. Kõrgem läbilöögipinge vähendab isolatsiooni rikke ohtu, eriti pingetõusu või äikese korral.

3. küsimus: kas väikeste jaotustrafode (≤ 10kV) jaoks on vajalik vaakumtäitmine?

Vastus: Jaotustrafode puhul, mille nimipinge on 10 kV ja alla selle, ei ole vaakumtäitmine alati kohustuslik, kuid seda peetakse üha enam parimaks tavaks. Kuigi need trafod võivad töötada 30–40 kV läbilöögipingega, tagab vaakumtäitmine suurema ohutusvaru ja parema pikaajalise töökindluse. Paljud kommunaalteenused määravad nüüd oma kvaliteedi tagamise nõuete osana vaakumtäite kõigi uute trafode ostmiseks, sõltumata pinge nimiväärtusest. Lugao Power Co., Ltd.-s rakendame vaakumtäitmist kõikidele õliga sukeldatud trafotoodetele.

4. küsimus: kuidas suudab trafoõli töötamise ajal oma läbilöögipinget säilitada?

Vastus: Rikkepinge säilitamine töö ajal nõuab põhjalikku hooldusprogrammi. Regulaarselt tuleks võtta õliproove ja testida läbilöögipinget, niiskusesisaldust ja lahustunud gaaside sisaldust. Kui läbilöögipinge langeb alla 45 kV, tuleb õli filtreerida ja dehüdreerida. Kui niiskusesisaldus ületab 20 ppm, tuleb õli kuivatada. Mõned trafod on varustatud võrgupõhise õlifiltreerimissüsteemidega, mis eemaldavad pidevalt niiskust ja osakesi, säilitades õli kvaliteedi optimaalsel tasemel.

5. küsimus: millised on parandusmeetmed, kui õli läbilöögipinge test ebaõnnestub pärast täitmist?

Vastus: Kui õli läbilöögipinge test ebaõnnestub pärast täitmist, töödeldakse trafot tavaliselt uuesti. Ebaõnnestunud õli tühjendatakse ja trafole tehakse uus vaakumkuivatustsükkel, et eemaldada isolatsioonist niiskus. Seejärel sisestatakse sama vaakumtäitmisprotsessi abil värske puhastatud õli. Pärast uuesti täitmist testitakse õli uuesti. Seda protsessi võib olla vaja korrata, kuni läbilöögipinge vastab määratud nõudele. Harvadel juhtudel, kui probleemi allikaks on õli ise, võib osutuda vajalikuks õli asendamine uue partiiga.


7. Järeldus

60 kV läbilöögipinge saavutamine õliga sukeldatud trafos on hoolikalt kontrollitud tootmisprotsessi tulemus, mis algab õli puhastamisest ja ulatub vaakumkuivatamise, kontrollitud täitmise ja range testimise kaudu. Selle protsessi iga etapp nõuab kriitiliste parameetrite – temperatuuri, vaakumi taset, täitmiskiirust ja testimistingimusi – täpset kontrolli, et tagada lõpptoote vastavus nõutavatele dielektrilise tugevuse spetsifikatsioonidele. Käesolevas artiklis kirjeldatud standardid ja tavad, mis põhinevad standarditel IEC 60156, ASTM D1816 ja IEC 60076, loovad tehnilise aluse selle kriitilise kvaliteedinäitaja saavutamiseks.

Oleme ettevõttes Lugao Power Co., Ltd. juurutanud kõikehõlmava kvaliteedijuhtimissüsteemi, mis hõlmab neid protsessijuhtimisi ja testimisstandardeid meie trafode tootmistoimingutes. Meie õliga sukeldatud trafotooted on konstrueeritud ja toodetud nii, et need tagavad nende tööea jooksul usaldusväärse jõudluse. Üksikasjalikuma tehnilise teabe, protsessi dokumentatsiooni või toote spetsifikatsioonide saamiseks võtke ühendust meie insenerimeeskonnaga.

Võtke ühendust Lugao Power Co., Ltd.meie õlitrafode tehniliste kirjelduste ja kvaliteedidokumentatsiooni saamiseks.

Seotud uudised
Jäta mulle sõnum
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega. Privaatsuspoliitika
KeelduNõustu